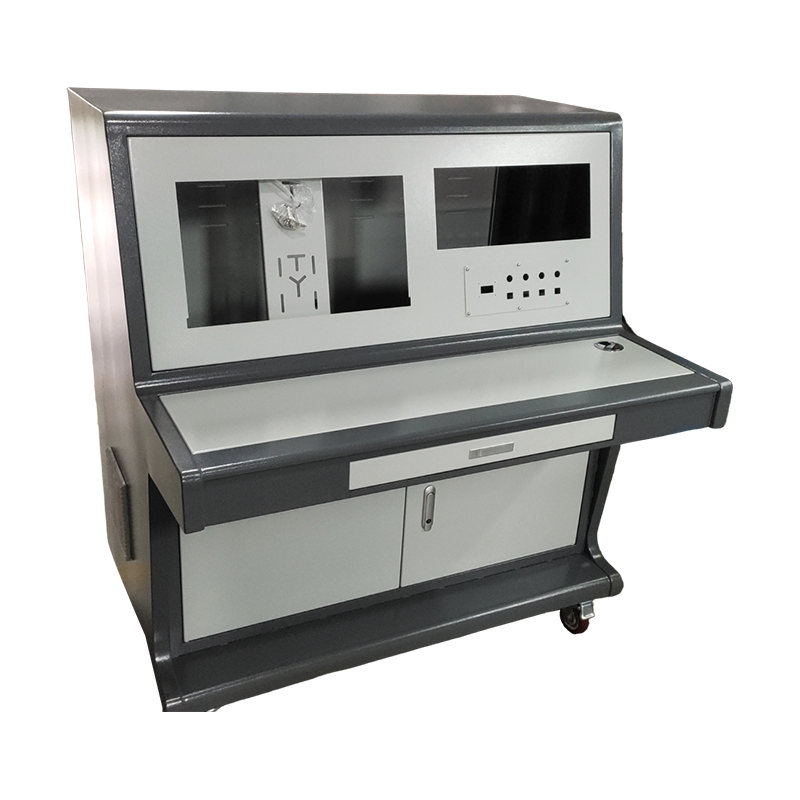
ในโลกการผลิตคำว่า " การแปรรูปโลหะแผ่นเชิงกล " และการปั๊มมักจะใช้แทนกันได้ แต่ก็แสดงถึงแนวทางที่แตกต่างด้วยความสามารถ โครงสร้างต้นทุน และการใช้งานที่แตกต่างกัน การทำความเข้าใจความแตกต่างระหว่างการผลิตโลหะแผ่นและการปั๊มเป็นสิ่งสำคัญสำหรับวิศวกร ผู้เชี่ยวชาญด้านการจัดซื้อ และนักออกแบบผลิตภัณฑ์ที่ต้องรักษาสมดุลระหว่างความแม่นยำ ปริมาณ และงบประมาณ ในขณะที่ทั้งสองเริ่มต้นด้วยแผ่นโลหะแบน เส้นทางของพวกมันแตกต่างกันอย่างมากในด้านเครื่องมือ ความซับซ้อน และชิ้นส่วนสุดท้ายที่ผลิต บทความนี้ให้การเปรียบเทียบทางเทคนิคในเชิงลึก สำรวจหลักการสำคัญ อุปกรณ์ และปัจจัยในการตัดสินใจที่กำหนดแต่ละกระบวนการ
ความแตกต่างพื้นฐานอยู่ในปรัชญาการดำเนินงาน: การปั๊มเป็นกระบวนการที่ขับเคลื่อนด้วยความเร็วสูงซึ่งออกแบบมาเพื่อการผลิตชิ้นส่วนที่เหมือนกันในปริมาณมากโดยที่ผู้ปฏิบัติงานน้อยที่สุด ในขณะที่การผลิตจะครอบคลุมชุดเทคนิคการลบและการขึ้นรูปที่ยืดหยุ่นซึ่งเหมาะสำหรับปริมาณต่ำถึงปานกลางและรูปทรงเรขาคณิตที่กำหนดเอง คู่มือนี้จะแจกแจงความแตกต่างเหล่านี้ในหลายมิติ ตั้งแต่ต้นทุนเครื่องมือและระยะเวลาในการผลิตไปจนถึงการพิจารณาวัสดุและการดำเนินงานขั้นที่สอง เพื่อให้คุณมีความรู้ในการเลือกเส้นทางการผลิตที่เหมาะสมที่สุดสำหรับโครงการถัดไปของคุณ
เพื่อเข้าใจถึงความแตกต่าง จำเป็นอย่างยิ่งที่จะต้องกำหนดแต่ละกระบวนการให้ชัดเจนก่อน การปั๊มโลหะแผ่น เป็นกระบวนการผลิตที่มีความเร็วสูงซึ่งใช้เครื่องอัดและเครื่องมือพิเศษที่เรียกว่าแม่พิมพ์เพื่อเปลี่ยนแผ่นโลหะแบนให้เป็นรูปทรงเฉพาะ แม่พิมพ์ประกอบด้วยภาพเชิงลบของชิ้นส่วนที่ต้องการ และการกดจะใช้แรงมหาศาลในการตัด โค้งงอ หรือขึ้นรูปโลหะให้เป็นรูปร่างนั้นในจังหวะเดียวหรือหลายจังหวะ กระบวนการนี้สามารถทำซ้ำได้สูงและสามารถผลิตชิ้นส่วนได้หลายพันชิ้นต่อชั่วโมง ทำให้เป็นแกนหลักของการผลิตในปริมาณมาก
ในทางตรงกันข้าม การผลิตโลหะแผ่น หมายถึงเทคนิคการผลิตประเภทกว้างๆ ที่เกี่ยวข้องกับการตัด การดัด และการประกอบโลหะเพื่อสร้างผลิตภัณฑ์สำเร็จรูป ซึ่งแตกต่างจากการปั๊มซึ่งอาศัยแม่พิมพ์เฉพาะตัวเดียว การผลิตต้องใช้อุปกรณ์ที่หลากหลาย เช่น เครื่องตัดเลเซอร์ CNC เครื่องกดเบรก ป้อมปืน และสถานีเชื่อม ความยืดหยุ่นนี้ช่วยให้ผู้ผลิตสามารถทำงานกับวัสดุและความหนาได้หลากหลาย สร้างรูปร่าง 3 มิติที่ซับซ้อน และรวมการเปลี่ยนแปลงการออกแบบที่ซับซ้อนโดยไม่จำเป็นต้องปรับแต่งอุปกรณ์ราคาแพง [อ้างอิง: 4] โดยพื้นฐานแล้ว การปั๊มขึ้นรูปเป็นวิธีการเฉพาะภายในขอบเขตการผลิตที่กว้างขวางขึ้น ซึ่งปรับให้เหมาะสมกับความเร็วและปริมาตร ในขณะที่การขึ้นรูปเป็นกล่องเครื่องมืออเนกประสงค์สำหรับชิ้นส่วนที่ซับซ้อนและสั่งทำพิเศษ
ความแตกต่างในการปฏิบัติงานที่สำคัญที่สุดระหว่างการปั๊มและการผลิตอยู่ที่เครื่องมือที่จำเป็น การดำเนินการตอกมีศูนย์กลางอยู่ที่ กำหนดเองตาย ซึ่งเป็นเครื่องมือกลึงที่มีความแม่นยำซึ่งออกแบบมาเฉพาะสำหรับชิ้นส่วนเดียว แม่พิมพ์เหล่านี้มักมีคุณสมบัติที่ซับซ้อน เช่น การชก การตอกไพล็อต และคีมปอก เพื่อดำเนินการหลายอย่าง เช่น การปัดให้เรียบ การเจาะ และการขึ้นรูป ในการกดครั้งเดียว ตัวอย่างเช่น แม่พิมพ์แบบโปรเกรสซีฟสามารถเปลี่ยนเหล็กม้วนให้เป็นฉากยึดสำเร็จรูปได้ในอัตราที่เกิน 800 ส่วนต่อนาที อย่างไรก็ตาม ความเร็วนี้มีต้นทุน: การพัฒนาแม่พิมพ์อาจใช้เวลา 12 ถึง 20 สัปดาห์และมีค่าใช้จ่ายตั้งแต่ 10,000 ดอลลาร์ไปจนถึงมากกว่า 100,000 ดอลลาร์ ทำให้ไม่สามารถทำได้สำหรับการวิ่งขนาดเล็กหรือการสร้างต้นแบบ
ในทางกลับกัน การผลิตต้องอาศัยอุปกรณ์อเนกประสงค์ที่สามารถตั้งโปรแกรมได้ ที่พบบ่อยที่สุดคือ เครื่องตัดเลเซอร์ซีเอ็นซี และ กดเบรก . เครื่องตัดเลเซอร์ใช้ลำแสงกำลังสูงในการตัดรูปทรงที่ซับซ้อนจากแผ่นโลหะด้วยความแม่นยำสูงและไม่จำเป็นต้องใช้เครื่องมือหนัก [อ้างอิง:8] จากนั้นกดเบรกจะใช้ชุดหมัดและดายเพื่อดัดแผ่นที่ตัดเรียบให้เป็นรูปทรง 3 มิติขั้นสุดท้าย เนื่องจากเครื่องจักรเหล่านี้สามารถตั้งโปรแกรมผ่านไฟล์ CAD ได้ การสลับจากส่วนหนึ่งไปยังอีกส่วนหนึ่งจึงใช้เวลาเพียงไม่กี่วินาที ซึ่งให้ความยืดหยุ่นที่ไม่มีใครเทียบได้ ตัวอย่างเช่น ผู้ให้บริการอาจใช้เลเซอร์ 4,000 วัตต์ในการตัดเหล็กขนาด 1 นิ้ว ตามด้วยเบรกกดที่มีความจุ 1,000 ตันเพื่อสร้างส่วนประกอบสำหรับงานหนัก [อ้างอิง: 4] ความยืดหยุ่นนี้เป็นจุดเด่นของ การผลิตแผ่นโลหะแบบกำหนดเอง ช่วยให้สามารถสร้างต้นแบบและทำซ้ำการออกแบบได้อย่างรวดเร็ว
ความอยู่รอดทางเศรษฐกิจของแต่ละกระบวนการขึ้นอยู่กับปริมาณการผลิตและวงจรการใช้งานของชิ้นส่วนเป็นอย่างมาก การตอกขึ้นรูปมีความเป็นเลิศในการประหยัดจากขนาด: การลงทุนด้านเครื่องมือเริ่มต้นที่สูงจะถูกตัดจำหน่ายสำหรับชิ้นส่วนจำนวนมหาศาล ส่งผลให้ต้นทุนต่อหน่วยต่ำมาก สำหรับแผงตัวถังรถยนต์ กล่องใส่อุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภค และชิ้นส่วนเครื่องใช้ไฟฟ้า ซึ่งมีปริมาณการผลิตต่อปีเกิน 100,000 ชิ้น การปั๊มยังคงเป็นแชมป์อย่างไม่ต้องสงสัย กระบวนการนี้ยังรวดเร็วอย่างไม่น่าเชื่อ โดยวัดรอบเวลาเป็นมิลลิวินาที ซึ่งช่วยลดต้นทุนค่าแรงต่อชิ้นส่วนได้โดยตรง
ในทางกลับกัน การผลิตมีอุปสรรคน้อยกว่าในการเข้า โดยไม่ต้องใช้เครื่องมือหนักในการตัด โครงการจึงสามารถเริ่มต้นด้วยการลงทุนล่วงหน้าเพียงเล็กน้อย ทำให้สามารถนำไปใช้ได้ในเชิงเศรษฐกิจสำหรับปริมาณที่ต่ำเพียงหนึ่งหรือสองหน่วยสำหรับต้นแบบ ไปจนถึงหลายพันหน่วยสำหรับ การผลิตโลหะแผ่นที่มีความแม่นยำ โครงการ แม้ว่าต้นทุนต่อหน่วยจะสูงกว่าการปั๊มขึ้นรูปเนื่องจากรอบเวลาการทำงานที่ช้ากว่าและการใช้แรงงานคนมากกว่า แต่มักจะถูกชดเชยด้วยการขจัดต้นทุนแม่พิมพ์ออกไป สำหรับเทคโนโลยีเกิดใหม่ เช่น กระบวนการพับกระดาษที่ใช้โลหะแผ่น (OSM) การศึกษาพบว่าวิธีการผลิตแบบใหม่สามารถลดการใช้พลังงานได้มากถึง 94% และการปล่อย CO2 ได้ถึง 92% เมื่อเทียบกับการปั๊มแบบดั้งเดิม [citation:7][citation:12] สิ่งนี้ตอกย้ำความทันสมัย การผลิตโลหะแผ่น ยังสามารถให้ข้อได้เปรียบด้านความยั่งยืนอีกด้วย
หลักสำคัญในอุตสาหกรรม: สำหรับปริมาณที่น้อยกว่า 5,000 ชิ้นส่วน การผลิตมักจะคุ้มค่ากว่าเสมอ สำหรับปริมาณที่เกิน 10,000 ชิ้นส่วน การปั๊มมักจะเป็นทางเลือกที่ประหยัด โดยเฉพาะอย่างยิ่งสำหรับวัสดุที่มีขนาดบาง
จากมุมมองทางเทคนิค แต่ละกระบวนการมีจุดแข็งและข้อจำกัดโดยธรรมชาติซึ่งมีอิทธิพลต่อการออกแบบชิ้นส่วน การปั๊มขึ้นรูปมีความเชี่ยวชาญเป็นพิเศษในการสร้างชิ้นส่วนที่เรียบหรือขึ้นรูปปานกลางด้วยความแม่นยำสูง ตัวอย่างเช่น การกัดแบบละเอียดซึ่งเป็นรูปแบบการปั๊มแบบพิเศษ สามารถรับค่าความคลาดเคลื่อนได้สูงสุดถึง ±0.0005 นิ้ว และผลิตชิ้นส่วนที่มีขอบเรียบและไม่มีเสี้ยน ซึ่งมักจะขจัดความจำเป็นในการตกแต่งขั้นสุดท้าย [อ้างอิง:5] การตอกยังสามารถจัดการกับเหล็กที่มีความแข็งแรงสูงและการทำงานในแม่พิมพ์ที่ซับซ้อน เช่น การต๊าป การตอกหมุด และการเชื่อม โดยควบแน่นสิ่งที่จะเป็นการประกอบแบบหลายขั้นตอนให้เป็นสายการกดเดียว
อย่างไรก็ตาม การแปรรูปถือเป็นข้อได้เปรียบเมื่อต้องสร้างรูปทรงเรขาคณิต 3 มิติที่ลึก ซับซ้อน หรือกำหนดเองสูง เครื่องกดเบรก CNC สามารถสร้างโค้งงอด้วยมุมที่แม่นยำ และด้วยการใช้เครื่องมือพิเศษ จึงสามารถสร้างช่อง กระบอกสูบ และรูปทรงที่ซับซ้อนอื่นๆ ได้ เครื่องตัดเลเซอร์สามารถรองรับวัสดุได้หลากหลาย ตั้งแต่อะลูมิเนียมแบบอ่อนไปจนถึงไทเทเนียมแข็ง และสามารถตัดผ่านความหนาได้สูงสุดถึง 1 นิ้วหรือมากกว่า [อ้างอิง:14] การผลิตยังเหมาะอย่างยิ่งสำหรับชิ้นส่วนที่ต้องใช้ชุดประกอบแบบรวม เช่น กล่องหุ้มที่ต้องใช้ฉากยึด บานพับ และเม็ดมีดแบบเกลียวที่เชื่อมเข้ากับชิ้นส่วนนั้น ความเก่งกาจนี้เป็นจุดเด่นของ การผลิตโลหะที่กำหนดเอง โดยที่กระบวนการสามารถปรับให้เข้ากับข้อกำหนดเฉพาะของโครงการได้
การเลือกระหว่างการแปรรูปและการปั๊มเป็นการตัดสินใจเชิงกลยุทธ์ที่ได้รับอิทธิพลจากปัจจัยหลายประการ สิ่งที่สำคัญที่สุดคือปริมาณการผลิต แต่การพิจารณาอื่นๆ เช่น ประเภทวัสดุ ความซับซ้อนของชิ้นส่วน และเวลาในการนำออกสู่ตลาด ก็มีความสำคัญไม่แพ้กัน สำหรับการสร้างต้นแบบที่มีการเปลี่ยนแปลงการออกแบบบ่อยครั้งและมีปริมาณน้อย การผลิตแผ่นโลหะแบบกำหนดเอง เป็นผู้ชนะที่ชัดเจน ความยืดหยุ่นช่วยให้วิศวกรสามารถวนซ้ำได้อย่างรวดเร็ว ทดสอบรูปแบบ ความพอดี และการทำงาน โดยไม่ทำให้เกิดต้นทุนและเวลาในการพัฒนาแม่พิมพ์
สำหรับการผลิตการออกแบบที่สมบูรณ์ในปริมาณมาก การปั๊มมักเป็นวิธีที่คุ้มค่าและสม่ำเสมอที่สุด การใช้งานต่างๆ เช่น ชิ้นส่วนแชสซีรถยนต์ ส่วนประกอบฮาร์ดไดรฟ์ของคอมพิวเตอร์ และขั้วต่อไฟฟ้า แทบจะผลิตขึ้นโดยการประทับตราโดยเฉพาะ เนื่องจากความต้องการความสม่ำเสมอสูงสุดและต้นทุนต่อหน่วยต่ำ อย่างไรก็ตาม การตัดสินใจไม่ใช่ไบนารี่เสมอไป มากมาย การผลิตโลหะแผ่น services นำเสนอโซลูชั่นแบบไฮบริด โดยใช้การผลิตต้นแบบเบื้องต้นหรือเครื่องมือสะพานที่มีปริมาณน้อย จากนั้นจึงเปลี่ยนไปใช้การปั๊มขึ้นรูปเมื่อการออกแบบเสร็จสิ้นและมีความต้องการเพิ่มขึ้น วิธีการแบบเป็นขั้นตอนนี้สามารถลดความเสี่ยงและเพิ่มกระแสเงินสดให้เหมาะสม
ความแตกต่างหลักอยู่ที่เครื่องมือและวิธีการ การปั๊มขึ้นรูปใช้แม่พิมพ์แบบกำหนดเองที่มีราคาสูงเพื่อสร้างชิ้นส่วนจำนวนมากได้อย่างรวดเร็ว การผลิตใช้อุปกรณ์ที่ยืดหยุ่นและสามารถตั้งโปรแกรมได้ เช่น เครื่องตัดเลเซอร์และเบรกกด ทำให้เหมาะสำหรับปริมาณที่ต่ำกว่าและชิ้นส่วนแบบกำหนดเอง [อ้างอิง:2]
เลือกการผลิตสำหรับต้นแบบ การดำเนินการผลิตระดับต่ำถึงปานกลาง (โดยทั่วไปต่ำกว่า 10,000 ชิ้นส่วน) หรือเมื่อชิ้นส่วนของคุณมีรูปทรงที่ซับซ้อนซึ่งต้องใช้การดำเนินการหลายอย่าง เช่น การตัด การดัด และการเชื่อม การผลิตยังเป็นที่ต้องการเมื่อคาดว่าจะมีการเปลี่ยนแปลงการออกแบบ
ใช่ สำหรับปริมาณที่สูงมาก โดยทั่วไปแล้วต้นทุนต่อหน่วยของการปั๊มที่ต่ำจะทำให้ราคาถูกลงแม้ว่าจะมีการลงทุนด้านเครื่องมือสูงก็ตาม จุดคุ้มทุนจะแตกต่างกันไป แต่สำหรับปริมาณชิ้นส่วนที่เกิน 50,000 ถึง 100,000 ชิ้น การปั๊มมักจะเป็นทางเลือกที่ประหยัดที่สุด
แม้ว่าการปั๊มจะสามารถรองรับวัสดุที่มีความหนาได้ แต่จะประหยัดและมีประสิทธิภาพมากที่สุดสำหรับแผ่นบาง ซึ่งโดยทั่วไปจะสูงถึง 1/4 นิ้ว สำหรับแผ่นหนาหรือวัสดุหนา วิธีการผลิต เช่น การตัดด้วยเลเซอร์ และการขึ้นรูปเบรกแบบกดมีความเหมาะสมมากกว่า [อ้างอิง: 10]
กระบวนการทั้งสองสามารถให้ความแม่นยำสูงได้ การกัดแบบละเอียด (วิธีการประทับตรา) สามารถรับค่าความคลาดเคลื่อน ±0.0005 นิ้ว [อ้างอิง:5] โดยทั่วไปแล้วการผลิตที่แม่นยำโดยใช้อุปกรณ์ CNC สามารถจับได้ ±0.005 นิ้ว ด้วยกระบวนการขั้นสูงบางอย่างที่ให้ค่าความคลาดเคลื่อนที่เข้มงวดยิ่งขึ้น
รุ่นที่หลากหลาย เพื่อตอบสนองความต้องการในการพัฒนาของภูมิภาคต่างๆ ทั่วโลก
กล่องไฟฟ้า AE เคลือบด้วยสเปรย์เหล็กกล้าคาร์บอน
ตู้สั่งทำพิเศษเคลือบด้วยสเปรย์เหล็กกล้าคาร์บอนที่ไม่ได้มาตรฐาน
แผงควบคุมมือถือแบบกำหนดเองที่ไม่ได้มาตรฐาน
Phone:+86-15896481972(จูเซียวซุย)
Fax: +86-0510-83890571
E-Mail: [email protected]
ADD:เลขที่ 2 ถนน Qida เลขที่ 1 ถนน Shunqi ถนน Yuqi เขต Huishan เมืองอู๋ซี มณฑลเจียงซู ประเทศจีน